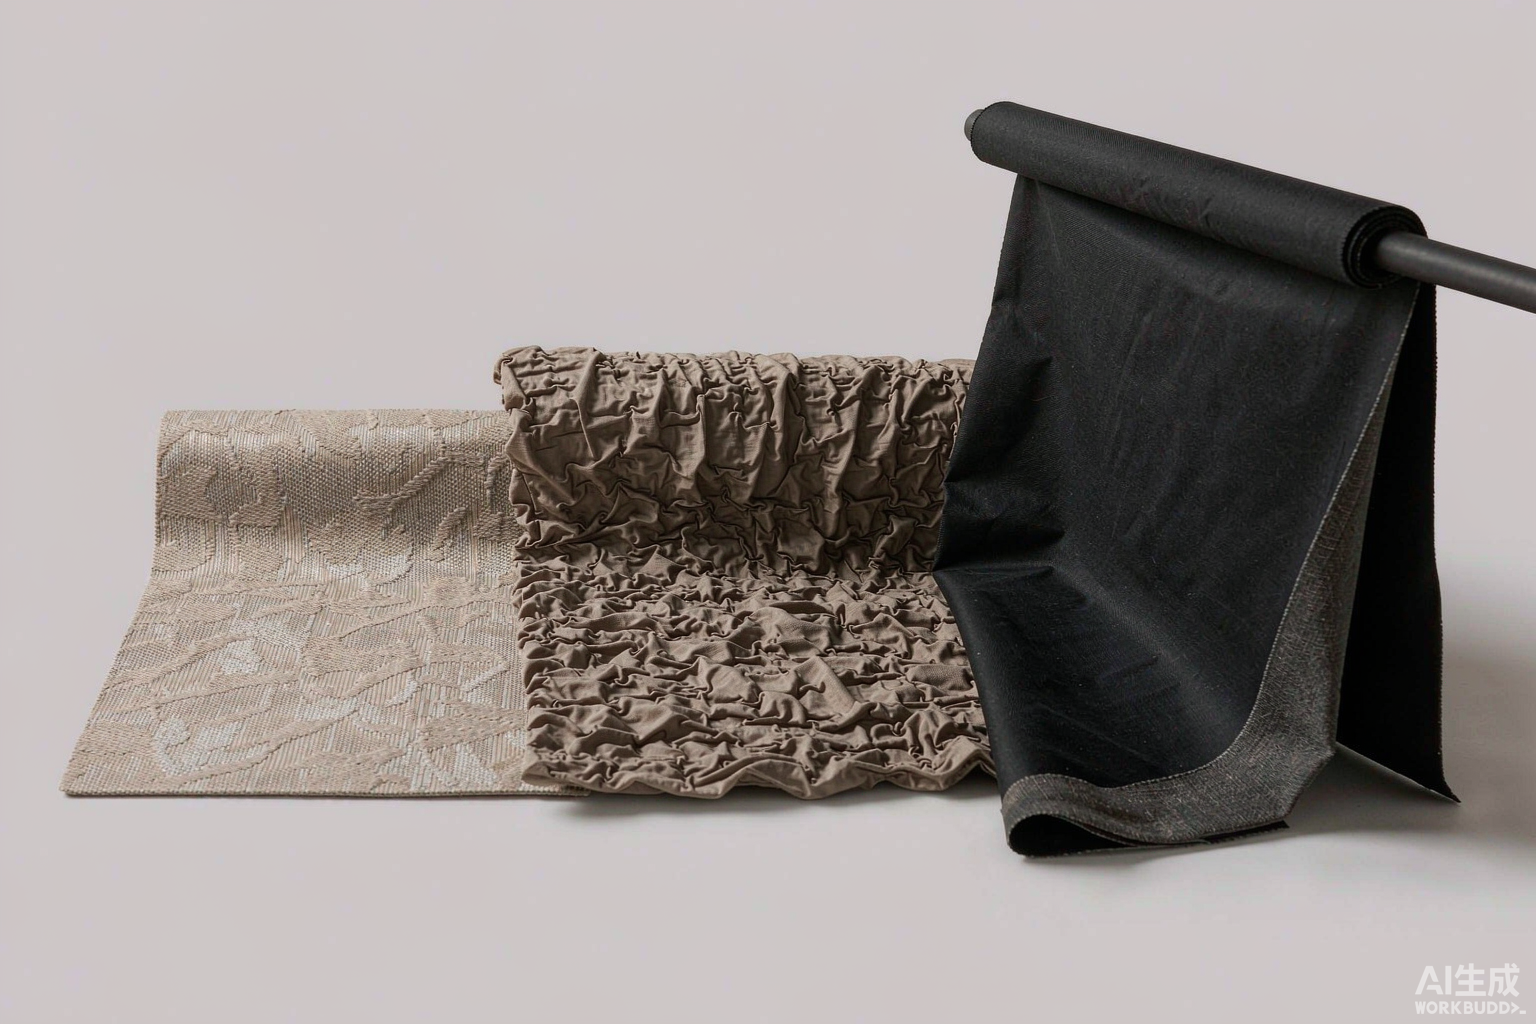
“提花”描述的是机器而非材料,“高缩丝”的褶皱是算出来的而非烫出来的,“涂层布”的遮光率取决于涂了几道。本文给出 10 秒翻面验提花、30 秒揉压验缩皱等可复制动作,并附出口合规要点。
提花、高缩丝与涂层梭织:一份给海外买家的“组织结构 × 后整理”辨别手册(2027 版)
展会上最常听到的一句话是:“这是提花。”但当你把样品翻过来,背面却是一片平整的底色;供应商说“这是高缩丝工艺”,可洗一次水之后褶皱全没了;报价单上写着“涂层布”,量一下克重却比标称轻了 15%。
问题不在于供应商一定在撒谎,而在于这四类面料(提花、高缩丝、涂层、梭织)描述的是“怎么做出来的”,而不是“用什么做的”。同一个词可以对应完全不同的成本与性能。对海外买家而言,看不懂这三层结构,就意味着只能比价格;看得懂,才能比价值。本文把三层结构拆开:织造方式、纱线工艺、后整理涂层,每一层给出一套可以在展会现场或收到样品后 5 分钟内做完的判断动作。
一、提花(Jacquard):它描述的是一台机器,不是一种材料
提花的名字来自法国人约瑟夫·玛丽·雅卡尔,他在 1805 年前后把“打孔卡片控制单根经纱”的机械装置工业化,让复杂的图案第一次可以批量织出来。所以“提花”这个词描述的是织造机制,与纤维无关:可以是涤纶、棉、黏胶、亚麻、羊毛、真丝或任何混纺。
它的技术含义是:普通织机一次抬起一组经纱,只能做平纹、斜纹等简单结构;提花机则可以逐根控制经纱,于是同一块布上可以同时存在缎纹底、罗纹边和花卉主体。现代电子提花龙头(如部分主流机型的 8192–14336 针规格)已经把图案变成软件里的一个文件,换花型不需要换机械零件。
现场辨别动作(10 秒):把样品翻过来。真正的提花,背面会出现镜像的图案,而且图案所在位置能看到浮线;印花只有一层颜色,背面是空白的;刺绣则会在背面留下针迹和背衬。这个动作能筛掉大部分“印上去的提花”。
采购含义:提花的起订量天然比平纹高,因为上机准备时间长、花型循环需要整循环起订。买家如果只想要“看起来有图案”的效果,用高精数码印花(digital print)在成本与交期上往往更划算;但如果图案要有立体感和耐磨性——沙发、餐椅这类摩擦强度高的场景——提花的溢价是值得的,因为图案是从结构里长出来的,不会因为摩擦而褪成一片白。
二、高缩丝(High-Shrinkage Yarn):褶皱是算出来的,不是烫出来的
“高缩丝”指的是经过特殊牵伸与定型、在规定温度下能产生较大收缩率的化纤长丝。它的用法有两种,理解了这两种,就能理解为什么同样的外观价格差三倍。
用法一:异收缩混织形成永久褶皱。把高缩丝与普通低缩丝按一定比例交替织入,织成坯布后过热水或蒸汽,高缩丝收缩、低缩丝不收缩,两种张力差把布面“挤”成了立体的泡泡纹、冰裂感或水波感。这种褶皱是结构性的,洗不掉、压不平,属于物理定型而非化学定型。
用法二:高缩丝作装饰线或填充线,用来在表面做出局部凸起,或提高织物的蓬松度与手感。
关键控制点有四个:缩率差(决定褶皱高度与密度)、定型温度与时间(决定褶皱是否稳定)、坯布门幅与成品门幅之差(决定最终克重是否达标)、以及染色顺序(先染后织还是先织后染,直接影响色差与褶皱的均匀度)。
现场辨别动作(30 秒):取一小块样品,用手掌用力揉压后再摊开。结构性褶皱会恢复原状且褶皱方向一致;而靠定形剂或压烫做出的褶皱,摊开后会出现方向混乱的“乱纹”,并且布面手感偏硬。另外,向供应商索要洗后缩率数据(通常参照 ISO 5077),而不只是“洗前克重”。
采购含义:高缩丝面料的价格差主要来自缩率差与定型工艺的稳定性,而不是纱线本身。买家最容易踩的坑是“首单很好、复单变平”——原因通常是工厂换了批次的高缩丝或调整了定型温度。务必把“褶皱高度×密度”写成照片级封样标准,并在复单时抽检。
三、涂层梭织(Coated Woven):决定遮光率、手感与合规的那一层
涂层布就是在梭织基布上施加一层高分子材料。它决定了三件最贵的事:遮光率、手感垂感、以及阻燃与环保合规。常见体系有丙烯酸(Acrylic)涂层、聚氨酯(PU)涂层、PVC 涂层,以及近年增长的“发泡涂层”。
遮光涂层看的是“涂几道”与“涂在几面”。一道薄涂通常只能做到半遮光;要做全遮光,通常需要背面多道涂层(例如“银胶 + 黑胶 + 白底”的多层结构),或者在中间增加一层遮光膜。买家判断时不要只看“遮光/不遮光”两个词,而要问三件事:涂层次数、涂层总克重(g/m²)、以及单位面积遮光率或透光率(可按 EN 14501 / EN 410 口径测试)。
涂层克重的均匀性是常见缺陷源。涂层太薄的地方会成为“漏光点”,在逆光下能直接看到针孔状光斑;涂层太厚的地方会出现手感发硬、卷帘卷不紧、甚至涂层开裂。验收时用透光箱或强光源背照整幅面料,是发现这类缺陷最快的办法。
阻燃性能分两条技术路线。第一条是“后整理阻燃”,即在涂层或浸轧中加入阻燃剂,成本低但耐洗性有限;第二条是“本征阻燃”(inherently flame-retardant),纤维本身具备阻燃性,可承受反复水洗,适合医院、养老院、教育设施等需要高频清洁的商业场景。这类面料通常还要求高尺寸稳定性、极低的烟气毒性和抗霉性。
剥离强度与耐候性是室外与半室外应用(凉亭、阳光房、户外卷帘)必须核验的两项指标。沿海市场还应要求盐雾测试。
四、梭织(Woven)与针织:为什么这个区别决定用途
梭织由经纱与纬纱垂直交织而成,结构稳定、尺寸稳定、抗撕裂性好,适合需要悬挂、需要平整度、需要服帖卷绕的遮阳、窗帘窗纱、沙发布与地毯类产品。针织由线圈相互套接而成,弹性好、手感柔软,适合贴身类与需要伸展的场景。
对遮阳与软装品类来说,有一条容易忽略的推论:凡是需要“长期保持平面”的产品,几乎都应该是梭织。因为针织结构会在自重下垂和反复卷绕中发生蠕变,半年后帘子下摆不齐,责任很难界定。
五、展厅与展会现场的验样流程(可复制)
买家一年花在展会上的时间很短,但决定往往就在那几天做出来。建议把验样动作固化成一张流程卡,每次看样按顺序走:
- 翻面:判断提花是织的、印的还是绣的。
- 揉压:判断褶皱是结构性高缩还是压烫定形。
- 背光:用手机手电筒贴住面料背面,看涂层是否有漏光针孔和厚度不均。
- 称重:带一台便携克重取样器,现场核对标注克重与洗后克重。
- 拉扯:纬向轻拉,判断是否有过大弹性回复(针织混入或低弹丝过量)。
- 问四个数据:成分、洗后缩率、涂层次数与克重、阻燃与环保认证编号。
- 留存:把每块样品编号、拍照、记录展商摊位号,当天晚上录入电子表格,避免回国后忘记来源。
- 查证:拿到认证编号后,到发证机构的公开注册库核对,不要只看一张 PDF 图片。
六、出口合规:这四类面料各自要过什么坎
环保与化学:OEKO-TEX STANDARD 100 关注有害物质,其要求随产品用途和皮肤接触程度而变化,因此拿到证书后要核对证书上的产品类别是否覆盖你的用途;再生成分可对应 GRS;欧盟市场还应关注 SVHC 清单的更新。
阻燃:不同市场的测试方法不同——英国常用 BS 5867,法国常用 NFP 92-503,美国常用 NFPA 701,欧洲建筑分级用 EN 13501。同一批面料在这些标准下的结论并不通用,必须按目的市场分别取证。
光热性能:如果面料用于太阳能控制场景,买家越来越要求提供光学与热工参数(可见光透射率、太阳能总透射比等),欧洲常规做法是按 EN 14501 与 EN 410 测试并给出分级。
溯源与包装:涂层布的包装需注意防压痕与防潮,长途海运中高温高湿会导致涂层发粘、布卷边缘压伤,因此卷芯直径与外包膜的选择也是采购决策的一部分。
七、八条落地建议
- 把“提花 / 高缩 / 涂层”三个词在规格书里各自拆成可验证的参数,不要作为形容词使用。
- 提花类封两份样:一份正面、一份背面,背面照片是防伪的最有效凭据。
- 高缩丝类必查洗后缩率与褶皱稳定性,并要求复单前重发一次封样。
- 涂层类务必背光验针孔,并要求提供涂层次数与涂层总克重。
- 阻燃需求按目的市场选标准取证,不要用一份报告覆盖多个市场。
- 索要认证编号并在线核验,而不是接受一张证书图片。
- 展会现场留存样品编号与摊位号,回国当天完成录入。
- 把样品的海运包装方式写进订单,避免涂层发粘与布卷压伤。
万舶能为你做什么
万舶(Wanbo)在绍兴的织造与后整理体系里,覆盖了本文提到的四类结构:提花梭织、高缩丝褶皱、涂层遮光与涤纶梭织基布。我们能提供的不只是布卷,还包括封样级的工艺参数记录:成分、门幅、克重、洗后缩率、涂层次数与涂层克重、以及按目的市场出具的阻燃与生态纺织品检测报告。
对于需要沙发面料、地毯基布、窗纱、卷帘遮光布与窗帘面料的海外买家,我们可以按项目做配色与结构开发,并把每一批次的参数留档,保证复单的可追溯性。如果您希望在下一个采购季之前把“看起来一样、实际差三倍”的面料区分清楚,欢迎把样品寄给我们,我们可以给出一份逐项对照的技术评估。